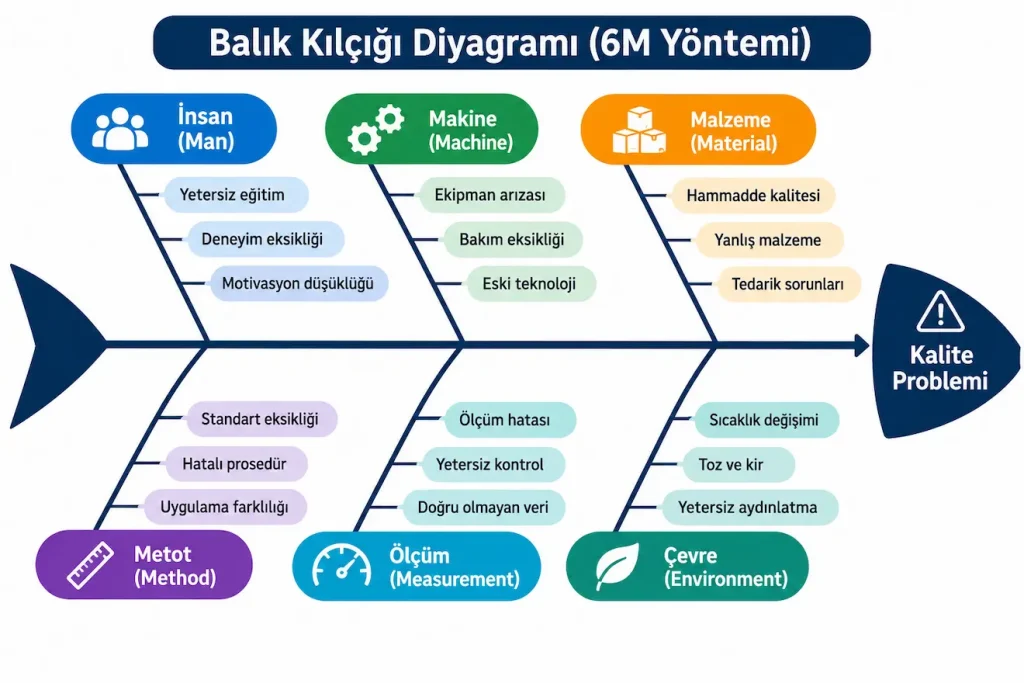
Balık Kılçığı Diyagramı, işletmelerde karşılaşılan kalite sorunlarının, üretim hatalarının ve süreç aksaklıklarının olası nedenlerini sistematik biçimde belirlemek için kullanılan bir kök neden analizi aracıdır.
Ishikawa Diyagramı veya Neden-Sonuç Diyagramı olarak da bilinen bu yöntem, bir problemin arkasındaki insan, makine, metot, malzeme, ölçüm ve çevre gibi faktörleri görsel olarak sınıflandırır. Temel amacı yalnızca hataları listelemek değil, gerçek nedenleri araştırarak kalıcı iyileştirme fırsatları oluşturmaktır.
Kalite yönetimi, üretim, hizmet sektörü, iş sağlığı ve güvenliği ve süreç iyileştirme çalışmalarında kullanılan diyagram, karmaşık problemlerin daha anlaşılır hâle gelmesini sağlar.
Ancak belirlenen nedenlerin gerçek kök neden olarak kabul edilmesi için gözlem, ölçüm ve kayıtlarla doğrulanması gerekir.
Balık Kılçığı Diyagramı Nedir?
Balık Kılçığı Diyagramı, belirli bir problem veya sonuca yol açabilecek nedenleri görsel olarak sınıflandıran bir analiz yöntemidir.
Diyagramda incelenen problem balığın başında, ana neden kategorileri omurgaya bağlanan büyük kılçıklarda, ayrıntılı nedenler ise küçük kılçıklarda gösterilir.
Yöntem, Japon kalite uzmanı Kaoru Ishikawa tarafından geliştirilmiştir. Kalite kontrol çalışmalarında neden-sonuç ilişkilerini daha anlaşılır hâle getirmek amacıyla kullanılan bu yaklaşım, zamanla farklı sektörlerde de yaygınlaşmıştır.
Örneğin bir fabrikada hatalı ürün oranı yükseldiğinde sorun ilk bakışta çalışan dikkatsizliğine bağlanabilir. Ancak yapılan incelemede makine ayarlarının bozulduğu, hammaddenin değiştiği veya üretim talimatlarının güncel olmadığı ortaya çıkabilir. Balık Kılçığı Diyagramı, bütün bu ihtimallerin aynı analiz içerisinde değerlendirilmesini sağlar.
Ishikawa Diyagramı ile Neden-Sonuç Diyagramı Aynı mı?
Evet. Balık Kılçığı Diyagramı, Ishikawa Diyagramı ve Neden-Sonuç Diyagramı aynı temel analiz yöntemini ifade eder. Balık Kılçığı adı görsel şeklinden, Ishikawa adı yöntemi geliştiren Kaoru Ishikawa’dan, Neden-Sonuç adı ise analiz yaklaşımından kaynaklanır.
Balık Kılçığı Diyagramı Ne İşe Yarar?
Bu yöntem, işletmelerin karşılaştığı problemlerin nedenlerini tek bir faktöre indirgemeden incelemesine yardımcı olur. Özellikle birden fazla etkenin aynı anda rol oynadığı durumlarda sistematik değerlendirme yapılmasını kolaylaştırır.
- Tekrarlanan üretim ve kalite hatalarının nedenlerini belirlemek.
- Müşteri şikâyetlerinin ve memnuniyetsizliklerin kaynaklarını araştırmak.
- Üretim kayıplarını ve süreç aksaklıklarını incelemek.
- İş kazaları ve uygunsuzluklara yol açan faktörleri değerlendirmek.
- Düzeltici faaliyetlerin gerçek nedenlere odaklanmasını sağlamak.
- Kalite kontrol ve sürekli iyileştirme çalışmalarını desteklemek.
Diyagramın çıktısı doğrudan bir çözüm değildir. Öncelikle olası nedenleri görünür hâle getirir; ardından bu nedenlerin doğrulanması ve uygun faaliyetlerin planlanması gerekir.
Balık Kılçığı Diyagramının Temel Yapısı
Diyagramın dört temel görsel unsuru bulunur. Her biri problem ile olası nedenler arasındaki ilişkiyi açıklamaya yardımcı olur.
Balığın Başı: Sorun veya Etki
Diyagramın sağ tarafında bulunan balık başı, analiz edilen problemi temsil eder. Problem mümkün olduğunca açık, ölçülebilir ve sınırları belirlenmiş şekilde ifade edilmelidir.
Örneğin “kalite kötü” gibi genel bir ifade yerine “son üç ayda üretim hattındaki hatalı ürün oranının yüzde 3’ten yüzde 8’e yükselmesi” şeklinde bir tanım kullanılabilir.
Omurga: Ana Bağlantı Hattı
Balığın başına doğru uzanan yatay çizgi omurga olarak adlandırılır. Ana neden kategorileri bu çizgiye bağlanır ve problemle ilişkileri görsel olarak gösterilir.
Büyük Kılçıklar: Ana Neden Kategorileri
Omurgaya bağlanan büyük kılçıklar, problemi etkileyebilecek temel neden gruplarını gösterir. Üretim ve kalite yönetiminde en yaygın sınıflandırmalardan biri 6M yaklaşımıdır.
Küçük Kılçıklar: Alt Nedenler
Küçük kılçıklar, ana kategorilerin altında yer alan ayrıntılı nedenleri ifade eder. Örneğin makine kategorisinin altında yetersiz bakım, parça aşınması, yanlış ayar ve plansız duruş gibi faktörler bulunabilir.
6M Analizi Nedir? Balık Kılçığı Diyagramında 6M Yöntemi
6M analizi, özellikle üretim süreçlerinde olası nedenleri altı temel kategoriye ayırmak için kullanılan bir sınıflandırma yöntemidir. Böylece problem yalnızca bir açıdan değil, farklı süreç bileşenleri üzerinden incelenebilir.
| Kategori | İncelenen faktörler |
|---|---|
| Man (İnsan) | Çalışan eğitimi, deneyim, beceri ve iş yükü. |
| Machine (Makine) | Ekipman performansı, bakım, arıza ve kalibrasyon. |
| Method (Metot) | İş yapış şekli, prosedürler ve çalışma talimatları. |
| Material (Malzeme) | Hammadde kalitesi, tedarikçi ve depolama koşulları. |
| Measurement (Ölçüm) | Ölçüm cihazları, veri doğruluğu ve kontrol yöntemleri. |
| Mother Nature (Çevre) | Sıcaklık, nem, aydınlatma ve çalışma ortamı. |
İşletmenin faaliyet alanına göre yönetim, organizasyon ve mevzuat gibi ek kategoriler de kullanılabilir. Önemli olan sınıflandırmanın incelenen probleme uygun olmasıdır.
Balık Kılçığı Diyagramı Nasıl Hazırlanır?
Doğru bir Balık Kılçığı Diyagramı hazırlamak için problem tanımından başlayarak nedenlerin belirlenmesi ve doğrulanmasına kadar sistematik bir çalışma yürütülmelidir.
1. Problemi Açık Şekilde Tanımlayın
İlk aşamada hangi sorunun araştırılacağı belirlenir. Problemin kapsamı, gerçekleştiği süreç ve mümkünse ölçülebilir göstergeleri açıklanmalıdır. Belirsiz ifadeler yerine somut veriler kullanılmalıdır.
2. Diyagramın Omurgasını Oluşturun
Belirlenen problem sayfanın sağ tarafına yerleştirilir. Ardından problemin bulunduğu noktaya doğru uzanan yatay bir çizgi çizilir. Bu çizgi ana neden kategorilerinin bağlanacağı omurgadır.
3. Ana Neden Kategorilerini Belirleyin
Problemin niteliğine göre 6M kategorileri veya işletmeye uygun farklı başlıklar seçilir. Her problemde bütün kategorilerin kullanılması zorunlu değildir.
4. Beyin Fırtınası ile Olası Nedenleri Belirleyin
Süreçte görev alan çalışanlar, yöneticiler ve uzmanlar bir araya getirilerek problemin olası nedenleri değerlendirilir. İlk aşamada fikirleri elemek yerine bütün ihtimallerin ortaya çıkarılması hedeflenir.
Çalışma sırasında şu sorular yöneltilebilir:
- Problem hangi koşullarda ortaya çıkıyor?
- Hangi süreç adımları hataya neden olabilir?
- Kullanılan ekipmanlarda teknik sorun var mı?
- Çalışanların eğitim ve yetkinlikleri yeterli mi?
- Prosedür ve talimatlar güncel mi?
- Ölçüm sonuçları güvenilir mi?
5. Alt Nedenleri Araştırın
Belirlenen ana nedenlerin altında yer alan ayrıntılı faktörler incelenir. Örneğin “makine arızası” ifadesi yerine arızanın bakım eksikliğinden, parça aşınmasından veya yanlış kullanımdan kaynaklanıp kaynaklanmadığı araştırılır.
6. Nedenleri Verilerle Doğrulayın
Diyagramda yer alan her faktör gerçek neden olarak kabul edilmemelidir. Üretim kayıtları, bakım raporları, ölçümler, gözlemler ve müşteri geri bildirimleri kullanılarak olası nedenlerin geçerliliği değerlendirilmelidir.
7. Düzeltici Faaliyetleri Planlayın
Doğrulanan kök nedenlere yönelik faaliyetler belirlenir. Her faaliyet için sorumlu kişi, hedef tarih, gerekli kaynaklar ve başarı göstergeleri tanımlanır. Uygulama sonrasında problemin tekrar edip etmediği izlenir.
Balık Kılçığı Diyagramı Örneği: Üretimde Hatalı Ürün Oranının Artması
Yöntemin uygulamasını görmek için bir üretim işletmesinde yaşanan kalite problemini ele alalım. Fabrikada son üç ay içerisinde hatalı ürün oranının yüzde 3’ten yüzde 8’e yükseldiğini varsayalım.
İşletme yönetimi başlangıçta sorunun çalışan performansından kaynaklandığını düşünse de analiz ekibi 6M yaklaşımıyla bütün olası nedenleri değerlendirir.
| Ana kategori | Olası nedenler |
|---|---|
| İnsan | Yetersiz eğitim, deneyim eksikliği, vardiya değişiminde bilgi aktarımının aksaması. |
| Makine | Plansız bakım, ekipman aşınması, hatalı makine ayarları. |
| Metot | Güncel olmayan üretim talimatları, standart dışı işlem sırası. |
| Malzeme | Hammadde kalitesindeki değişiklik, uygun olmayan depolama. |
| Ölçüm | Kalibrasyon eksikliği, hatalı ölçüm cihazı, yanlış numune alma. |
| Çevre | Sıcaklık değişimleri, yüksek nem, uygun olmayan çalışma ortamı. |
Bu liste problemin olası kaynaklarını gösterir ancak hangi faktörün gerçekten hatalı üretime neden olduğunu tek başına kanıtlamaz. Bunun için üretim kayıtları ve teknik incelemeler değerlendirilmelidir.
5 Neden Analizi ile Kök Nedeni Belirleme
İnceleme sırasında hatalı ürünlerin büyük bölümünün belirli bir makinede üretildiği görülür. Bakım kayıtları kontrol edildiğinde kritik bir parçanın planlanan tarihte değiştirilmediği anlaşılır. Teknik kontroller de parçadaki aşınmanın üretim toleranslarını etkilediğini doğrular.
Bu bulgunun arkasındaki nedenleri araştırmak için 5 Neden Analizi uygulanabilir:
- Neden hatalı ürün oranı arttı? Çünkü makinenin ürettiği parçaların ölçüleri tolerans dışına çıktı.
- Neden ölçüler tolerans dışına çıktı? Çünkü makinedeki kritik parça aşınmıştı.
- Neden aşınmış parça zamanında değiştirilmedi? Çünkü bakım planında değişim zamanı doğru belirlenmemişti.
- Neden bakım planı doğru hazırlanmamıştı? Çünkü ekipmanın bakım geçmişi ve çalışma saatleri yeterince değerlendirilmemişti.
- Neden bu bilgiler bakım planına yansıtılmamıştı? Çünkü bakım planlama sürecinde kayıtların değerlendirilmesine yönelik kontrol mekanizması bulunmuyordu.
Bu inceleme, sorunun yalnızca aşınmış parçadan kaynaklanmadığını, bakım planlama ve takip sisteminin de değerlendirilmesi gerektiğini gösterir. Her cevabın kayıtlarla doğrulanması gerektiği unutulmamalıdır.
Balık Kılçığı Diyagramı ile 5 Neden Analizi Arasındaki Fark
Her iki yöntem de kök neden araştırmasında kullanılır ancak farklı görevleri yerine getirir. Balık Kılçığı Diyagramı olası nedenleri geniş bir perspektifle sınıflandırırken 5 Neden Analizi belirlenen bir nedenin arkasındaki faktörleri adım adım sorgular.
| Karşılaştırma | Balık Kılçığı Diyagramı | 5 Neden Analizi |
|---|---|---|
| Temel amaç | Olası nedenleri sınıflandırmak. | Nedenlerin derinliğini araştırmak. |
| Uygulama | Görsel neden-sonuç analizi. | Ardışık sorgulama. |
| Kapsam | Birden fazla neden kategorisi. | Belirli bir neden zinciri. |
| Çıktı | Olası nedenlerin haritası. | Neden-sonuç ilişkilerinin ayrıntısı. |
İki yöntem birlikte kullanıldığında önce geniş bir neden listesi oluşturulur, ardından önemli görülen nedenlerin arka planı ayrıntılı biçimde araştırılır.
Balık Kılçığı Diyagramı ile Pareto Analizi Nasıl Birlikte Kullanılır?
Pareto Analizi, kalite yönetiminde kullanılan ve 80/20 kuralıyla ilişkilendirilen bir önceliklendirme tekniğidir. Temel yaklaşım, problemlerin önemli bir bölümünün sınırlı sayıdaki nedenden kaynaklanabileceğidir. Ancak bu oran her süreçte kesin olarak yüzde 80 değildir.
Balık Kılçığı Diyagramı olası nedenleri ortaya çıkarırken Pareto Analizi hangi nedenlerin öncelikli ele alınması gerektiğini belirlemeye yardımcı olur.
Örneğin bir işletmede 500 hatalı ürünün nedenleri incelendiğinde 220 ürünün makine ayarlarından, 140 ürünün hammadde kaynaklı sorunlardan, 80 ürünün operatör hatalarından ve 60 ürünün diğer nedenlerden kaynaklandığı tespit edilmiş olsun.
Pareto grafiği en fazla hata oluşturan nedenleri görsel olarak öne çıkarır. Ardından Balık Kılçığı Diyagramı kullanılarak bu nedenlerin altında yatan faktörler araştırılabilir.
Balık Kılçığı Diyagramı Excel ile Nasıl Hazırlanır?
Balık Kılçığı Diyagramı oluşturmak için özel bir yazılım kullanmak zorunlu değildir. Microsoft Excel’in şekil, çizgi ve metin kutusu araçlarıyla da basit bir diyagram hazırlanabilir.
- Yeni bir Excel çalışma sayfası açın.
- Sayfa düzenini yatay kullanıma uygun hâle getirin.
- Ekle menüsünden çizgi araçlarını kullanarak yatay omurgayı oluşturun.
- Sağ tarafa analiz edilen problemi yazın.
- Ana neden kategorilerini temsil eden büyük kılçıkları ekleyin.
- Her kategorinin altına olası nedenleri gösteren küçük dallar yerleştirin.
- Metin kutularıyla nedenleri açıklayın.
- Diyagramın okunabilirliğini ve nedenlerin doğru sınıflandırıldığını kontrol edin.
Excel’in avantajı, diyagramın kolayca güncellenebilmesi ve diğer kalite kayıtlarıyla birlikte saklanabilmesidir. Daha gelişmiş görsel çalışmalar için Microsoft Visio gibi diyagram yazılımları da kullanılabilir.
Balık Kılçığı Diyagramı Hangi Alanlarda Kullanılır?
Yöntem, neden-sonuç ilişkilerinin araştırılabildiği farklı sektör ve süreçlerde uygulanabilir.
Üretim ve Kalite Kontrol
Hatalı ürün, fire oranı, makine duruşu, ürün standardına uyumsuzluk ve proses değişkenliği gibi problemlerin nedenleri incelenebilir. Özellikle aynı hatanın sürekli tekrarlandığı üretim hatlarında farklı neden kategorilerinin birlikte değerlendirilmesini sağlar.
Hizmet Sektörü
Müşteri memnuniyetsizliği, uzun bekleme süreleri, yanlış işlem yapılması ve hizmet kalitesinin düşmesi gibi sorunlar analiz edilebilir. Örneğin çağrı merkezindeki şikâyet artışı; çalışan eğitimi, yazılım, iş akışı ve yönetim uygulamaları açısından değerlendirilebilir.
İş Sağlığı ve Güvenliği
İş kazaları, ramak kala olaylar ve tehlikeli durumların nedenleri araştırılabilir. Analizde yalnızca çalışan davranışına odaklanılmamalı; ekipman güvenliği, çalışma ortamı, eğitim ve organizasyonel faktörler de değerlendirilmelidir.
Tedarik Zinciri ve Lojistik
Sipariş gecikmeleri, yanlış ürün gönderimi, stok tutarsızlıkları ve tedarikçi kaynaklı kalite problemleri incelenebilir. Böylece teslimat performansını olumsuz etkileyen süreçler belirlenebilir.
Yönetim Sistemleri ve İç Tetkik
ISO yönetim sistemleri kapsamında tespit edilen uygunsuzlukların nedenlerini araştırmak için Balık Kılçığı Diyagramı kullanılabilir. Özellikle ISO 9001 Kalite Yönetim Sistemi kapsamında tekrarlayan uygunsuzlukların değerlendirilmesi ve düzeltici faaliyetlerin planlanması açısından faydalıdır.
Balık Kılçığı Diyagramı ile FMEA Arasındaki Fark
FMEA (Failure Mode and Effects Analysis), Türkçede Hata Türleri ve Etkileri Analizi olarak adlandırılır. Bir ürün, süreç veya sistemde ortaya çıkabilecek hata türlerini, bunların etkilerini ve risklerini değerlendirmek için kullanılan sistematik bir analiz yöntemidir.
Balık Kılçığı Diyagramı ile FMEA arasındaki temel fark, analiz ettikleri konudur. Balık Kılçığı Diyagramı genellikle mevcut bir problemin olası nedenlerini araştırırken FMEA, mevcut veya potansiyel hata türlerini ve bunların olası etkilerini değerlendirir.
FMEA çalışmalarında hata türleri; şiddet, oluşma ve tespit edilebilirlik gibi ölçütler üzerinden değerlendirilir. Bu değerlendirme, risklerin önceliklendirilmesine ve uygun önlemlerin planlanmasına yardımcı olur.
Örneğin bir üretim işletmesi, daha önce yaşadığı makine kaynaklı hataları Balık Kılçığı Diyagramı ile inceleyebilir.
Elde edilen bilgiler, benzer hata türlerinin başka süreçlerde oluşturabileceği risklerin FMEA kapsamında değerlendirilmesine katkı sağlayabilir.
Dolayısıyla iki yöntem birbirinin alternatifi değil, farklı ihtiyaçlara cevap veren tamamlayıcı analiz araçlarıdır.
8D Problem Çözme Metodolojisi ile Balık Kılçığı Diyagramı
8D, özellikle otomotiv ve üretim sektörlerinde kullanılan sistematik bir problem çözme yaklaşımıdır. Sekiz disiplin üzerinden ilerleyen yöntem; ekip oluşturma, problemin tanımlanması, geçici önlemlerin alınması, kök nedenlerin belirlenmesi ve kalıcı faaliyetlerin uygulanması gibi aşamaları kapsar.
Balık Kılçığı Diyagramı, 8D sürecinin kök neden araştırma aşamasında kullanılabilir. Örneğin bir otomotiv tedarikçisinin ürünlerinde tekrarlayan ölçü uygunsuzluğu yaşandığında ekip, olası nedenleri diyagram üzerinde sınıflandırabilir. Doğrulanan nedenler üzerinden kalıcı düzeltici faaliyetler planlanabilir.
Balık Kılçığı Diyagramı Hazırlarken Yapılan Hatalar
Yanlış uygulanan bir analiz, işletmeyi gerçek problemden uzaklaştırabilir. Bu nedenle aşağıdaki hatalardan kaçınılmalıdır:
- Problemi genel tanımlamak: Belirsiz problem ifadeleri analiz ekibinin farklı konulara yönelmesine neden olur. Ölçülebilir ve sınırları belirli bir tanım kullanılmalıdır.
- İlk görülen nedeni doğru kabul etmek: Bir sorun çalışan hatası gibi görünse de arkasında eğitim, ekipman veya sistem eksiklikleri bulunabilir.
- Sınırlı katılımla analiz yapmak: Süreçte görev alan kişilerin görüşleri alınmadığında önemli nedenler gözden kaçabilir.
- Olası nedenleri doğrulamamak: Diyagrama eklenen her faktör gerçek kök neden değildir. Kayıtlar ve ölçümlerle kontrol edilmelidir.
- Yalnızca insan faktörüne odaklanmak: Sistemsel ve organizasyonel eksiklikler de değerlendirilmelidir.
- Faaliyet sonuçlarını izlememek: Uygulanan çözümün problemi gerçekten giderip gidermediği kontrol edilmelidir.
Balık Kılçığı Diyagramının Avantajları ve Sınırlılıkları
Balık Kılçığı Diyagramı, karmaşık sorunları daha anlaşılır hâle getiren pratik bir yöntemdir. Bununla birlikte sonuçların doğruluğu, analiz ekibinin yaklaşımına ve kullanılan verilerin güvenilirliğine bağlıdır.
Avantajları
- Olası nedenleri sistematik biçimde sınıflandırır.
- Ekip çalışmasını ve ortak değerlendirmeyi destekler.
- Gözden kaçabilecek faktörlerin belirlenmesine yardımcı olur.
- Kök neden analizi için düzenli bir başlangıç noktası oluşturur.
- Düzeltici faaliyetlerin planlanmasına katkı sağlar.
- Kalite yönetimi ve sürekli iyileştirme çalışmalarında kullanılabilir.
Sınırlılıkları
- Tek başına gerçek kök nedeni kanıtlamaz.
- Nedenler arasında öncelik sıralaması yapmaz.
- Yanlış problem tanımı bütün analizi etkileyebilir.
- Katılımcıların varsayımları sonuçları yönlendirebilir.
- Çok fazla neden eklendiğinde diyagramın okunması zorlaşabilir.
- Karmaşık neden-sonuç ilişkilerini tek başına açıklamakta yetersiz kalabilir.
Bu nedenle yöntemin 5 Neden Analizi, Pareto Analizi, FMEA ve veri inceleme çalışmalarıyla desteklenmesi daha sağlıklı sonuçlar verir.
Balık Kılçığı Diyagramının Yedi Temel Kalite Aracı İçindeki Yeri
Balık Kılçığı Diyagramı, geleneksel yedi temel kalite aracından biridir. Bu araçlar, süreçlerdeki değişkenliklerin, hataların ve kalite problemlerinin anlaşılmasına yardımcı olur.
- Kontrol çizelgesi
- Histogram
- Pareto diyagramı
- Sebep-sonuç diyagramı
- Dağılım diyagramı
- Kontrol grafiği
- Tabakalandırma veya akış şeması
Sınıflandırmalarda yedinci aracın tanımı farklı kaynaklarda değişebilir. Temel araçların her biri farklı bir ihtiyaca cevap verir. Örneğin histogram verilerin dağılımını, Pareto diyagramı öncelikli sorunları, Balık Kılçığı Diyagramı ise olası nedenleri gösterir.
Balık Kılçığı Diyagramı ile Sürekli İyileştirme ve Düzeltici Faaliyet İlişkisi
Balık Kılçığı Diyagramı, sürekli iyileştirme çalışmalarında problem çözme ve kök neden araştırma aşamalarını destekler. Bir uygunsuzluk tespit edildiğinde yalnızca mevcut hatayı gidermek yeterli olmayabilir. Aynı sorunun yeniden ortaya çıkmasını önlemek için oluşmasına yol açan nedenlerin de ortadan kaldırılması gerekir.
Bu noktada düzeltme ve düzeltici faaliyet arasındaki fark önemlidir:
- Düzeltme: Ortaya çıkmış uygunsuzluğun giderilmesidir.
- Düzeltici faaliyet: Uygunsuzluğun nedeninin ortadan kaldırılması ve tekrarının önlenmesidir.
Örneğin yanlış etiketlenmiş bir ürünün etiketinin değiştirilmesi düzeltmedir. Yanlış etiketlemeye neden olan yazılım, kontrol veya iş akışı eksikliğinin giderilmesi ise düzeltici faaliyet kapsamında değerlendirilir.
Önleyici faaliyet kavramı geleneksel yönetim sistemi terminolojisinde kullanılır. ISO 9001:2026 ile ayrı bir önleyici faaliyet maddesi yerine risk temelli düşünme yaklaşımı benimsenmiştir. Bu nedenle güncel kalite yönetimi uygulamalarında olası risklerin önceden belirlenmesi ve uygun kontrollerin planlanması önem taşır.
Balık Kılçığı Diyagramı ile İlgili Sık Sorulan Sorular
Balık Kılçığı Diyagramı hangi amaçla kullanılır?
Bir problem veya istenmeyen sonuca yol açabilecek olası nedenleri belirlemek, sınıflandırmak ve incelemek için kullanılır. Özellikle kalite yönetimi, üretim, süreç iyileştirme ve kök neden analizi çalışmalarında tercih edilir.
Balık Kılçığı Diyagramı ile Ishikawa Diyagramı aynı mı?
Evet. İki isim de aynı analiz yöntemini ifade eder. Ishikawa adı, yöntemi geliştiren Japon kalite uzmanı Kaoru Ishikawa’dan gelir.
Balık Kılçığı Diyagramında 6M ne anlama gelir?
6M; İnsan, Makine, Metot, Malzeme, Ölçüm ve Çevre kategorilerini ifade eder. Bu sınıflandırma, özellikle üretim ve kalite problemlerinin nedenlerini düzenli biçimde incelemek için kullanılır.
Balık Kılçığı Diyagramı kaç aşamada hazırlanır?
Kesin ve değişmez bir aşama sayısı bulunmaz. Genel uygulamada problem tanımlanır, omurga oluşturulur, ana neden kategorileri belirlenir, olası nedenler toplanır, alt nedenler araştırılır, nedenler doğrulanır ve faaliyetler planlanır.
Balık Kılçığı Diyagramı tek başına kök neden analizi için yeterli midir?
Her zaman yeterli değildir. Diyagram olası nedenleri sınıflandırır ancak bunların gerçek kök neden olduğunu kanıtlamaz. Bu nedenle veri analizi, 5 Neden Analizi, gözlem ve diğer doğrulama yöntemleriyle desteklenmelidir.
Balık Kılçığı Diyagramı Excel’de hazırlanabilir mi?
Evet. Excel’in çizgi, şekil ve metin kutusu araçları kullanılarak diyagram oluşturulabilir. Daha kapsamlı görsel çalışmalar için özel diyagram yazılımları da tercih edilebilir.
Balık Kılçığı Diyagramı ISO 9001 kapsamında kullanılabilir mi?
Evet. ISO 9001 Kalite Yönetim Sistemi kapsamında uygunsuzlukların nedenlerinin araştırılması, düzeltici faaliyetlerin planlanması ve süreçlerin iyileştirilmesi amacıyla kullanılabilir. Ancak standart, Balık Kılçığı Diyagramı’nın kullanılmasını zorunlu tutmaz.
Balık Kılçığı Diyagramı ile Pareto Analizi arasındaki fark nedir?
Balık Kılçığı Diyagramı olası nedenleri sınıflandırırken Pareto Analizi hangi sorunların veya nedenlerin öncelikli ele alınması gerektiğini belirlemeye yardımcı olur. İki yöntem birlikte kullanılarak daha kapsamlı problem çözme çalışmaları yürütülebilir.
Balık Kılçığı Diyagramını kimler hazırlayabilir?
Kalite yöneticileri, süreç sorumluları, üretim mühendisleri, iç tetkikçiler ve ilgili süreçlerde görev alan çalışanlar hazırlayabilir. Farklı uzmanlıkların bir araya geldiği ekip çalışmalarında daha kapsamlı sonuçlar elde edilebilir.
Sonuç
Bir işletmede yaşanan kalite problemi her zaman ilk bakışta görünen nedenden kaynaklanmaz. Hatalı ürün, geciken teslimat veya müşteri şikâyeti gibi sonuçların arkasında insan, ekipman, malzeme, metot ve yönetim faktörleri bulunabilir.
Balık Kılçığı Diyagramı, bu faktörleri belirli kategoriler altında toplayarak problemin daha geniş bir perspektifle değerlendirilmesini sağlar. 6M analizi, beyin fırtınası ve 5 Neden Analizi gibi yöntemlerle desteklendiğinde kök nedenlerin araştırılmasına önemli katkı sunar.
Başarılı bir analiz için olası nedenlerin kanıtlarla doğrulanması, uygun düzeltici faaliyetlerin belirlenmesi ve uygulama sonuçlarının izlenmesi gerekir. Çünkü gerçek iyileştirme, hatayı geçici olarak ortadan kaldırmakla değil, hatanın yeniden ortaya çıkmasına neden olan koşulları değiştirmekle mümkündür.